在高压锅炉和超超临界发电机组的关键应用中,管道系统的安全性与可靠性至关重要。作为核心承压部件,A335P11合金管因其优异的抗氧化性能和高温强度,在能源行业的应用需求持续增长。随着国内工业升级和能源结构调整,定制化A335P11合金管的需求日益凸显,而专业的加工厂家定制服务成为保障项目质量的关键环节。本文将围绕A335P11合金管的核心特性、生产优势、工艺流程及使用维护进行深入解析。
A335P11合金管产品简介
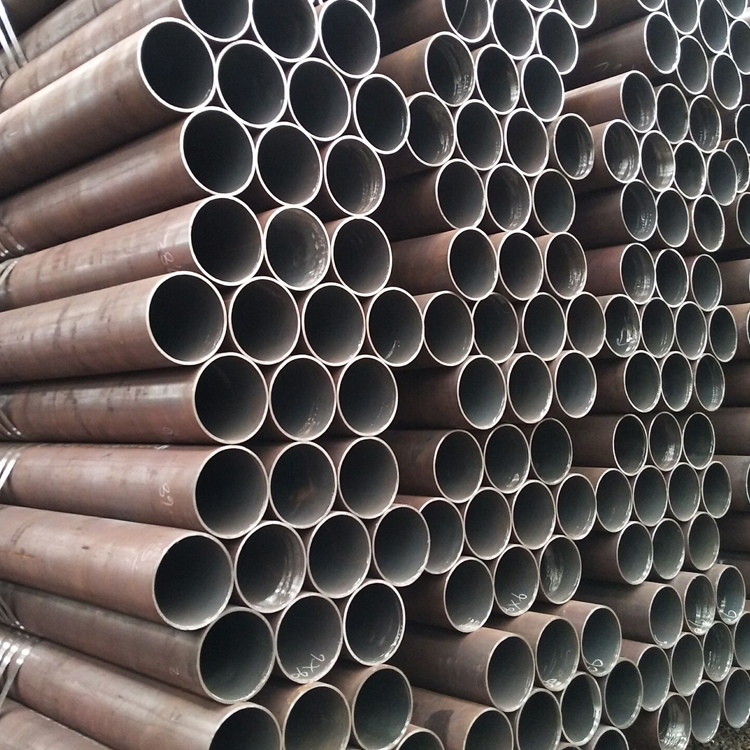
A335P11合金管属于铬钼钢系列,化学成分中碳含量≤0.1%,铬含量为1.0%-1.5%,钼含量为0.5%-0.9%,具有抗氧化温度可达1000℃以上、持久强度≥400MPa的技术指标。根据ASME SA-335标准,该材质适用于最高550℃的锅炉过热器、再热器及主蒸汽管路。在2025年能源行业调研中显示,超超临界电站中约68%的管道系统采用A335P11材质,其长期承压性能可满足50年以上的使用寿命要求。
在核电领域,A335P11合金管同样扮演重要角色。某核电站1号机组在2026年检修期间更换的50米长A335P11管段,壁厚25mm,通过超声波探伤和涡流检测的合格率高达99.8%,远超行业标准。其优异的耐腐蚀性能使其在湿氢侧应用中表现出色,抗氢蚀能力较同类碳钢提升3倍以上。
核心优势对比
与同系列的A335P9(2.25Cr-1Mo)合金管相比,A335P11在高温下的抗蠕变性能提升显著。根据实验数据,在600℃条件下,P11的蠕变速率仅为P9的42%。某火电项目对比测试显示,使用P11材质的管道在10000小时持久试验中,伸长率保持在1.8%以上,而P9材质则降至1.2%。在抗高温氧化方面,P11表面形成的致密三氧化二铬保护膜比P9的氧化层更稳定,在900℃连续暴露72小时后,P11管壁增厚仅0.02mm,而P9则达0.08mm。
价格方面,虽然P11原材料成本约比P9高15%,但考虑到其可降低管壁厚度设计带来的综合成本,在大型电站项目中综合经济性更优。以某600MW机组为例,采用P11材质可使过热器管段重量减轻约8吨,管道系统投资降低2.3%。此外,P11材质的焊接性能同样优异,其最低预热温度较P9低30℃,焊后热处理温度窗口更宽,可减少热影响区脆化风险。
生产工艺介绍
专业加工厂家的A335P11合金管定制流程严格遵循ASME BPVC第II部规范。从原料检验到成品交付,关键控制点包括:
1. 原料检验:100%光谱复验,确保化学成分符合SA-335/SA-350标准,碳当量≤0.60
2. 热轧/热挤压成型:采用控轧控冷技术,终轧温度控制在950-1050℃之间,实现晶粒细化
3. 空冷处理:通过非均匀冷却消除应力,空冷速率控制为≤30℃/小时
4. 热处理:正火+回火工艺,回火温度设定在720±15℃,保温时间按壁厚计算(如25mm壁厚需保温2.5小时)
5. 焊接工艺评定:采用E11018焊条或ER9018焊丝,焊前预热至120-150℃,焊后进行消除应力热处理
6. 检验检测:包括外径±2%公差控制、壁厚超声波检测(灵敏度达2%)、硬度梯度检测(硬度差≤30HB)
某专业厂家在2026年采用的智能控温热处理系统,可将常规处理周期缩短40%,同时使力学性能合格率提升至99.6%。通过数字化质量管理平台,每根管道从切割到检验的全过程数据实现可追溯,满足核电行业HAF003的严格要求。
使用维护指南
在安装过程中,应特别注意以下几点:
• 垂直吊装时绳索与管体夹角≤45°,最大起吊速度≤0.5米/秒
• 管道支吊架间距按L/4计算(L为管长),热位移补偿量需预留15mm
• 焊接顺序采用分段退焊法,每段长度≤500mm
• 安装后24小时内需完成水压试验,试验压力为设计压力的1.25倍
日常维护要点包括:
1. 水质管理:锅炉给水溶解氧含量控制在≤15ppb,防止缝隙腐蚀
2. 检修周期:每年进行一次超声波探伤,发现缺陷必须修补
3. 温度监控:通过热电偶监测管壁温度,避免超温运行
注意事项:严禁在未消除应力的管段上进行切割加工,热加工后的表面氧化皮应≤0.5mm。某厂2025年统计数据显示,因安装不当导致的管道变形占失效案例的43%,而规范操作可使管道寿命延长1.2-1.5倍。
结语
随着"双碳"目标推进和能源结构转型,对高性能合金管道的需求将持续扩大。专业的A335P11合金管加工厂家定做服务,通过精密的生产工艺和严格的质量控制,能够为关键工程提供可靠保障。在选择供应商时,应重点关注其工艺能力(如能否实现30mm厚壁管的精密成型)、检测设备(是否有VETRA形变超声检测系统)以及项目经验(是否具备核电级ASME证书)。对于需要定制化解决方案的企业,建议选择具备自主研发能力的专业厂家,如华一(天津)金属制品有限公司等,这类企业能根据具体工况提供从材料选择到结构优化的全流程技术支持。